
158-1093-6163
158-1093-6185
158-1093-6183
158-1093-6151
136-6102-1292
158-1093-6175
销售二部:
158-1065-2766
136-6128-7359
158-1093-6193
158-1093-6203
136-6102-1263
133-8138-5873
24h 热线:
158-1093-6203
158-1093-6151
技术专线:
137-1850-1223
133-8118-2765
碳纤维预氧化炉热风管道 ZS 1 耐高温隔热保温涂料应用案例
项目经理:周佳森(志盛威华)
项目地点:山西省某煤化工有限公司
应用设备:碳纤维生产线预氧化炉风箱热风管道
设备工况:管道介质温度160‑300℃阶梯升温,风箱内部异形管道多、作业空间狭窄
施工时间:2026年9月
应用产品:志盛威华ZS‑1耐高温隔热保温涂料(600℃)
实施单位:北京志盛威华化工有限公司技术服务团队
一、项目概况与应用需求
山西某煤化工是大型煤化工深加工企业,拓展碳纤维新材料产业链,整套生产线处于设备整改调试阶段。预氧化炉热风管道是碳纤维生产的关键换热设备,整套共计10组风箱,管道运行温度160‑300℃。
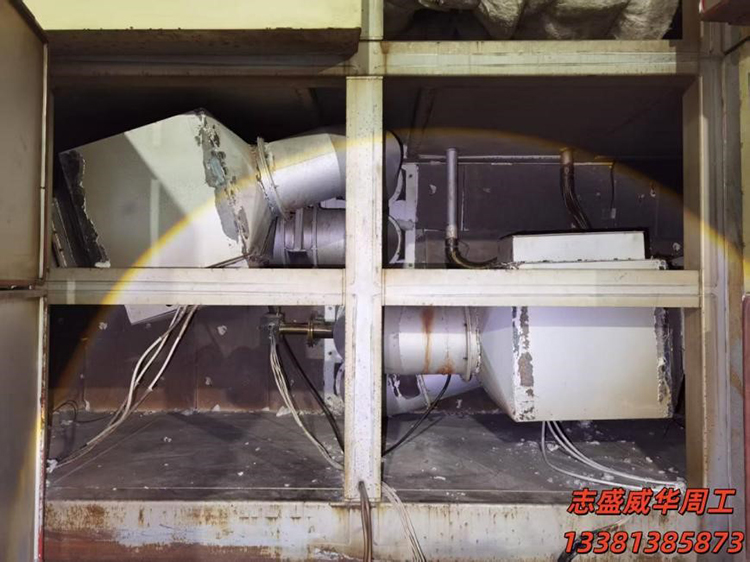 现场痛点:风箱内部弯头、异形管件集中,传统保温棉现场敷设难度大,拼接缝隙多易出现跑热、漏热,同时存在棉层沉降、粉尘脱落,影响碳纤维生产洁净环境。
客户需求:采用ZS‑1 耐高温隔热保温涂料喷涂施工,改善管道外壁散热,降低表面温度,减少热损耗,规避高温烫伤风险,适配风箱复杂异形结构。
二、标准施工工艺方案
针对预氧化炉热风管道高温工况,制定标准化施工工艺:
基材处理:管道表面打磨拉毛,去除浮锈、油污、粉尘,保证表面粗糙度,保障涂层附着力;
涂刷配套过渡底涂,静置30分钟;
首道薄喷ZS‑1隔热保温涂料,厚度约50μm,待完全表干后再复涂;
后续每道喷涂厚度控制约 1mm,必须表干后再进行下一遍施工;每喷涂 3‑4 遍缠绕陶瓷绳做抗裂加固,释放涂层应力,防止厚层开裂。
三、现场施工实施
志盛威华技术工程师驻场全程进行技术指导,把控每道关键工序:
基材打磨:对管道基体进行打磨除锈,对已完工打磨部位复核粗糙度,不足部位重新处理,保障涂层附着基础。
9 月 1 日:薄涂一层金属过渡,第一道薄喷 ZS‑1 涂料,干膜 50‑60μm,自然条件下养护过夜,首层涂层附着力完好,无起皮、脱落。
9 月 2 日:分层多道喷涂,配合陶瓷绳缠绕加固,涂层厚度达到 6‑8mm;针对风箱内部空间狭小、异形管件多的客观条件,调整喷涂手法,尽可能保证涂层覆盖完整。
9 月 3 日:继续分层喷涂加固,局部重点区域涂层达到 10‑15mm;采用可控低温升温方式辅助涂层固化,同时严格执行作业断电制度,保障现场施工安全。
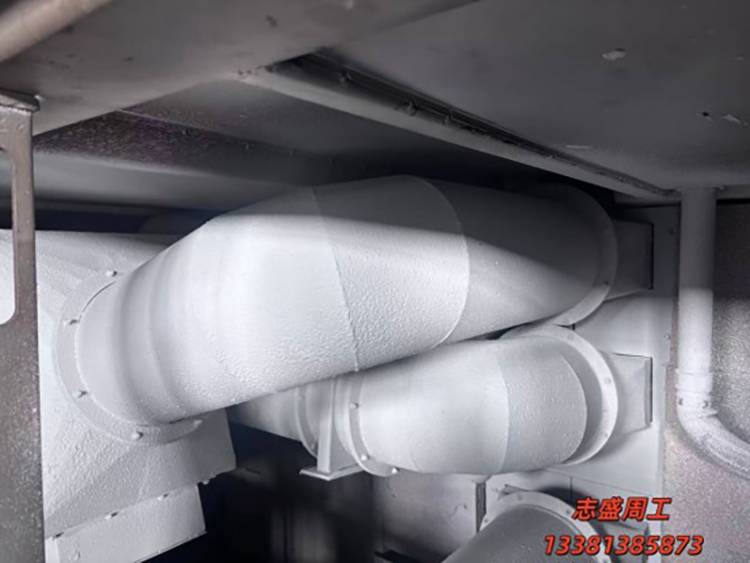
施工过程中,技术人员全程巡检,针对局部出现的细微开裂及时修补,通过陶瓷绳增强整体抗裂性能,整体涂层成型完整,全覆盖管道直管、弯头、变径等复杂部位,解决传统保温棉难以包覆异形管件的难题。
 四、升温性能测试
完成喷涂养护后开展阶梯升温性能测试,温度从 70℃逐步提升至 300℃并保温半小时,采用热电偶(高精度接触式测温)采集外壁温度,规避红外测温 20‑30℃的系统误差。
300℃管内温度下热电偶实测数据
|
涂层干膜厚度 |
管道外壁实测温度 |
|
13‑15mm |
90‑110℃ |
|
10‑13mm |
110‑145℃ |
|
<10mm |
145‑170℃ |
测试结果:涂层整体无脱落,抗高温热震表现稳定;涂层厚度越大,隔热降温效果越优异。在风箱半密闭通风受限的现场条件下,ZS‑1 涂料充分体现出固态隔热的优势,一体成型无拼接缝隙,没有保温棉粉尘掉落,满足碳纤维车间洁净生产的基础要求。
说明:受现场风箱半密闭通风条件限制,涂层局部固化条件受限,如果改善现场通风、严格执行分层薄涂工艺,均匀达到设计膜厚,外壁降温效果可进一步提升。
五、案例总结与工程价值
适配复杂异形设备:ZS‑1 耐高温隔热保温涂料喷涂成型,弯头、异形管道可完整包覆,解决传统保温棉在狭小复杂设备内部施工困难、缝隙漏热、粉尘污染的痛点,适配碳纤维生产线洁净生产环境。
高温热震稳定性好:160‑300℃反复升温工况下,涂层整体结合牢固,无脱落,抗热应力性能优异。
施工工艺决定最终效果:必须坚持分层薄涂、逐道表干,配合陶瓷绳抗裂加固;密闭通风差工况,要优化养护条件,保障涂层充分固化,最大化发挥隔热性能。
测温方式建议:高温隔热项目性能检测优先选用热电偶接触式测温,保证检测数据真实可靠。
该现场试验,为煤化工向碳纤维新材料转型项目的热风管道隔热保温,积累了宝贵的现场应用数据。后续项目通过优化现场施工环境,严格落实全套标准化工艺,ZS‑1 耐高温隔热保温涂料可更好实现高温管道的节能隔热防护,为工业高温设备保温提供涂料化解决方案。